

Giriş: Esnek Ambalajda Şekil Veren ve Şekil Vermeyen Filmlerin Tanımlanması
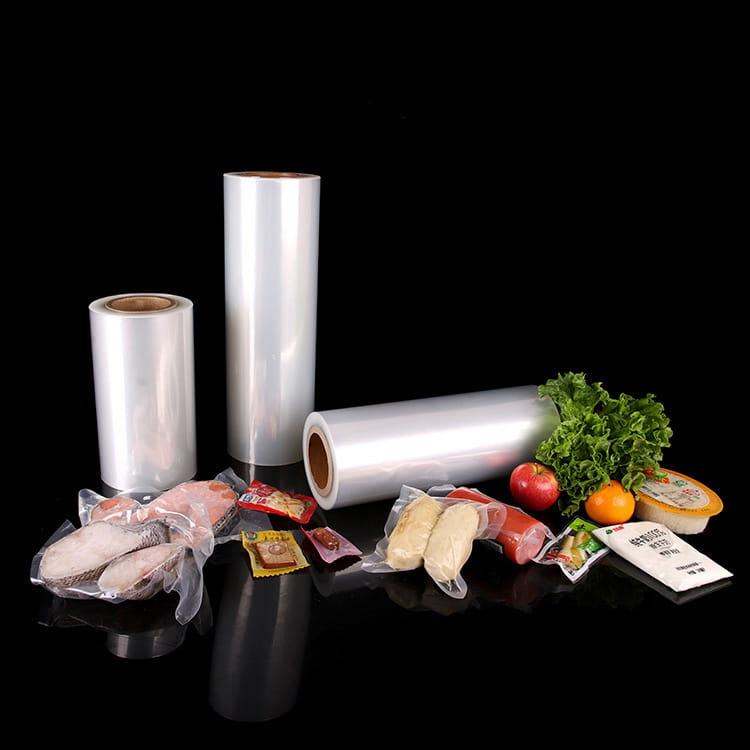
Özellikle gıda ve medikal sektörlerinde çabuk bozulan mallara yönelik esnek ambalajlama, iki film ailesi arasındaki kritik ayrıma dayanır: şekillendirici filmler ve şekil vermeyen filmler. Birincisi derin bir şekilde gerilecek veya bir boşluk şeklinde şekillendirilecek (termoform) şekilde tasarlanırken, ikincisi düz kalır ve bir kapak veya üst ağ görevi görür. Belirtilirken bu farkı anlamak önemlidir Üst ve Alt Yüksek Bariyer Film Modifiye atmosfer paketleme (MAP) veya vakumlu kaplama paketleme gibi uygulamalara yönelik sistemler. Alt ağ (oluşturucu film) ve üst ağ (oluşturmayan film veya kapak) arasındaki etkileşim, sızdırmazlık bütünlüğünü, oksijen girişini ve mekanik delinme direncini belirler. Bu makale, EVOH, PA ve PE birlikte ekstrüzyonunu kullanan yüksek bariyerli yapılara odaklanarak, bu filmler için malzeme bilimi, performans ölçümleri ve seçim kriterlerine teknik açıdan derinlemesine bir bakış sunmaktadır.
Endüstriyel araştırmalardan elde edilen veriler, standart tek katmanlı filmlerden uygun şekilde eşleştirilmiş şekillendirme/şekillendirmeyen yüksek bariyer sistemine geçişin, oksijen iletim oranlarını (OTR) %90'ın üzerinde azaltabileceğini ve taze kırmızı et için ürün raf ömrünü 7-10 günden 25-30 güne çıkarabileceğini göstermektedir. İki ağ arasındaki sinerji tartışılamaz: Şekillendirici film, kabul edilebilir sınırların ötesinde incelmeden derin çekmeye dayanmalı, şekillendirmesiz film ise tutarlı ısıl yapışma ve ölü katlanma özellikleri sunmalıdır. Bu makale her birinin fiziksel ve kimyasal gereksinimlerini özetlemekte, karşılaştırmalı veriler sağlamakta ve et paketleme verimliliği iyileştirmelerine ilişkin bir örnek olay incelemesi içermektedir.
Film Şekillendirmenin Teknik Temelleri
Genellikle alt ağlar olarak adlandırılan şekillendirme filmleri, ısıyla şekillendirme paketleme hatlarının en büyük yüküdür. Ürünü tutan bir cep oluşturmak için ısıtılır ve vakumla şekillendirilir veya bir kalıba basınçla yardım edilir. bir Yüksek Bariyerli Termoform Film sıklıkla birbiriyle çelişen üç özelliği dengelemelidir: derin çekilebilirlik, düzgün kalınlık dağılımı ve son derece düşük OTR (yüksek bariyer için tipik olarak ≤ 1,0 cc/(m²·24saat·atm). Polimer mimarisi genellikle, oksijen bariyeri sağlayan merkezi bir EVOH katmanı (etilen vinil alkol) içerir; bu katman, yapışkan bağlantı katmanları ve mekanik güç için yapısal poliamid (PA) katmanları ve kapatılabilirlik için polietilen (PE) ile çevrelenir.
Film Şekillendirmek için Temel Mekanik Gereksinimler
- Kopma uzaması: Kırılma olmadan 3:1 veya 4:1'e kadar derin çekme oranlarına uyum sağlamak için minimum %300 (MD ve TD).
- Örtü ve sarkma direnci: Filmler, şekillendirme sıcaklıklarına (tipik olarak 90°C ila 130°C) ısıtıldığında boyutsal olarak stabil kalmalıdır.
- Delinme direnci: Et ambalajındaki keskin kemik kenarlarına dayanmak için ≥ 15 N (ASTM F1306 kullanılarak).
- İnceltme homojenliği: İyi tasarlanmış PA PE Birlikte Ekstrüde Film bariyer performansını koruyarak en derin köşelerdeki incelmeyi orijinal kalınlığın ≤ %35'i ile sınırlayabilir.
Termoform Yapılarda EVOH'un Rolü
EVOH, esnek ambalajlarda oksijen bariyeri için altın standarttır. Ancak oksijen bariyeri özellikleri bağıl nemin artmasıyla doğrusal olarak bozulur. Islak veya donmuş uygulamalarda kullanılan filmlerin oluşturulması için EVOH katmanının neme dayanıklı kaplamalarla (örneğin PA veya kalın PE katmanları) korunması gerekir. Tipik bir şekillendirme filmi şu yapıya sahip olabilir: PE (sızdırmazlık maddesi)/Bağlayıcı/EVOH/Bağlayıcı/PA (dış). PA sadece aşınma direnci sağlamakla kalmaz, aynı zamanda amorf karakteri nedeniyle daha iyi ısıyla şekillendirilebilirliğe de katkıda bulunur. Böyle bir 5 katmanlı için OTR değerleri EVOH Yüksek Bariyer Filmi 23°C ve %50 RH'de 0,3–0,5 cc/(m²·24h·atm) kadar düşük olabilir, ancak bağlantı katmanları yetersizse %85 RH'de 1,5–2,0 cc/(m²·24h·atm)'ye yükselebilir.
| Mülkiyet | Standart Şekillendirme Filmi (PA/EVOH/PE) | Yüksek Performanslı Şekillendirme Filmi (PA/EVOH/PA/EVOH/PE) |
|---|---|---|
| Toplam kalınlık (μm) | 120–180 | 150–250 |
| OTR (cc/(m²·24sa·atm)) | 1.2–1.8 | 0,3–0,6 |
| WVTR (g/(m²·24 saat)) | 4–7 | 2–4 |
| Maksimum çekme derinliği (mm) | 60–80 | 90–120 |
Şekil Vermeyen Filmler: Üst Ağların ve Kapatmanın Rolü
Üst ağlar veya kapaklama olarak da adlandırılan, şekil almayan filmler herhangi bir derin çekme işlemine tabi tutulmaz. Bunun yerine, oluşturulan cebin üzerine düz bir şekilde yerleştirilirler ve ısı ve basınç altında kapatılırlar. Görünüşte daha basit olan bu role rağmen, teknik talepler Yüksek Bariyerli Kapak Filmi aynı derecede katıdır. Filmin mükemmel ölü kat yeri (kıvrılmadan düz kalması), tutarlı ısıl yapışma başlangıç sıcaklığı (tipik olarak 115°C–135°C) ve soyulma sırasında katmanlara ayrılmaya karşı yüksek dirence sahip olması gerekir. Kolay soyulabilir uygulamalarda, kontrollü kapatma mukavemeti gereklidir (örneğin, 5–10 N/15 mm), oysa hermetik kapatma için 25 N/15 mm'nin üzerindeki soyulma mukavemetleri belirtilir.
Üst ve Alt Web Filmleri: Sinerjik Eşleştirme
Tam bir paketleme sisteminde üst ağ (şekil vermeyen) ve alt ağ (şekil veren) nadiren aynıdır. Üstteki ağ genellikle daha incedir (40-90 µm) ve basılabilirlik, optik berraklık ve buğulanmayı önleme özellikleri için tasarlanmıştır. Bariyer katmanı (genellikle EVOH veya alüminyum oksit kaplı PET), "zayıf bağlantı" etkisini önlemek için alt ağın OTR'sine uymalı veya onu aşmalıdır. Örneğin, şekillendirme filminin OTR'si 0,5 cc/(m²·24sa·atm) ise ancak kapatma filmi 3,0 cc/(m²·24sa·atm)'ye izin veriyorsa, toplam paket OTR'sine kapaklama hakim olacaktır. Bu nedenle belirtmek Üst ve Alt Yüksek Bariyer Film sistem olarak kritiktir. Gerçek dünya denetimleri, uyumsuz bariyer katmanlarının MAP et ürünlerinde erken bozulma vakalarının %40'ına neden olduğunu göstermiştir.
- Buğu önleyici kaplamalar: Soğutulmuş ürünlerin görünürlüğünü korumak için gereklidir.
- Lazerle puanlanan kolay soyulma: Filmi yırtmadan kısmi açılmaya izin verir.
- Yüksek kayma ve antistatik: Yüksek hızlı yatay form-doldur-kapat (HFFS) makineleri için gereklidir.
Dikkate değer yeniliklerden biri, kalınlığı azaltırken delinme direncini artırmak için biçimlenmeyen filmlerde yönlendirilmiş PA'nın (OPA) kullanılmasıdır. OPA/EVOH/PE yapıları mükemmel bir sertlik-ağırlık oranı sunar ve et tepsilerindeki PET bazlı kapaklamanın yerini giderek daha fazla alır.
Temel Farklılıklar: Şekil Veren ve Şekil Vermeyen Filmler - Karşılaştırma Tablosu
Her web için doğru filmi seçmek için mühendislerin farklı performans ölçümlerini anlamaları gerekir. Aşağıdaki tablo, yüksek bariyerli esnek ambalaj bağlamında şekillendirme ve şekillendirmeyen filmler arasındaki temel farkları özetlemektedir.
| Parametre | Film Şekillendirme (Alt Web) | Şekillenmeyen Film (Üst Ağ / Kapak) |
|---|---|---|
| Termoform yeteneği | Evet – bir kalıba esnetilmelidir (çekme oranı 1:4'e kadar) | Hayır – düz kalır; sadece hafif bükülme |
| Tipik kalınlık aralığı | 120–250 µm (incelemeyi telafi etmek için daha kalın) | 40–90 µm (inceltme olmadığı için daha ince) |
| Birincil mekanik stres | Şekillendirme sırasında delinme ve gerilme; doldurma sonrası aşınma | Sızdırmazlık sırasındaki darbe; Açma için soyulma mukavemeti |
| Sızdırmazlık katmanı | Genellikle PE (düşük erime noktası, iyi sıcak yapışma) | PE veya değiştirilmiş PP (daha geniş sızdırmazlık penceresi) |
| Bariyer katmanı konumu | Ortalanmış veya ürün tarafına daha yakın | Genellikle dış yüzeye daha yakın (EVOH'u nemden korumak için) |
| Tipik OTR gereksinimi | ≤ 1,0 cc/(m²·gün) | ≤ 1,5 cc/(m²·gün) (ancak alt ağ ile uyumlu) |
Yüksek hızlı paketleme hatlarında şekillendirme filminin aynı zamanda ısıtma plakaları üzerinde düşük sürtünme ve tutarlı sarkma davranışı sergilemesi gerekir. Bunun tersine, şekillenmeyen filmler, ağ kırılmalarını önlemek için mükemmel çözülme özelliklerine ve statik dağılıma ihtiyaç duyar. Bu tamamlayıcı fakat farklı özellikler, Şekil Veren ve Şekil Vermeyen Filmler özel bir mühendislik görevi.
Yüksek Bariyer Yapısı: EVOH, PA ve PE Koekstrüzyonunun Rolü
Hem biçim veren hem de oluşturmayan filmler, genellikle 5, 7 veya 9 katmandan oluşan çok katmanlı birlikte ekstrüzyon yoluyla yüksek bariyer performansı elde eder. Merkezi oksijen bariyeri neredeyse her zaman EVOH'tur (etilen içeriği %27-44 mol). Daha düşük etilen içeriği daha iyi bariyer sağlar ancak daha zayıf işlenebilirlik sağlar. Yapısal omurga, ısıyla şekillendirme derinliğine ve delinme direncine katkıda bulunan PA6 veya amorf PA'dır (PA6I/6T). Genellikle PE veya LLDPE ile LDPE karışımından oluşan sızdırmazlık katmanı, geniş bir sıcaklık aralığında hermetik sızdırmazlık sağlar. Aşağıdaki görüntü, hem şekillendirme hem de şekillendirme olmayan uygulamalar için kullanılan tipik bir 5 katmanlı birlikte ekstrüzyonlu yüksek bariyerli filmi göstermektedir (katman kalınlığı oranları rol başına ayarlanmıştır).
Film oluşturmak için, EVOH'un derin çekme sırasında çatlamasını önlemek amacıyla PA katmanı dışarıya (veya içeriye) yerleştirilir. Şekil vermeyen filmler için aynı yapı kullanılabilir, ancak genellikle PA katmanı, uzamayı azaltmak için PET veya OPA gibi daha yüksek modüllü bir malzemeyle değiştirilir. Kullanımı EVOH Yüksek Bariyer Filmi teknolojisi, paketleyicilerin ek EVOH ve PA katmanları içeren 7 katmanlı tasarımlarla 0,2 cc/(m²·gün)'ün altındaki OTR değerlerine ulaşmalarına olanak tanır. Bununla birlikte, maliyet optimizasyonu genellikle maleik anhidrit aşılı poliolefinlere dayalı bağlantı katmanları ile 5 katmanlı koekstrüzyona yol açar ve katmanlar arası yapışma mukavemeti > 5 N/15 mm sağlanır.
Et Paketlemede Uygulama: Vakumlu Deri Paketleme ve Termoform
Et paketleme, derin çekme, yüksek nem ve keskin ürün hatlarını birleştiren, yüksek bariyerli esnek filmler için en zorlu uygulamalardan birini temsil eder. İki baskın teknoloji, şekillendirme ve şekillendirmeyen filmlere dayanır: vakumlu kaplama paketleme (VSP) ve termoforming MAP. VSP'de, üst ağ (şekillenmeyen) ısıtılır ve her kontura uyum sağlayacak şekilde etin üzerine sıkıca vakumla çekilir, alt ağ (şekillendirici) ise yalnızca hafifçe önceden oluşturulur. Bu şunu gerektirir: Vakumlu Cilt Paketleme Filmi olağanüstü yumuşaklığa ve yüksek uzamaya (>%400) sahip olmak. Tipik olarak VSP, toplam kalınlığı 80–120 µm ve OTR ≤ 0,8 cc/(m²·gün) olan bir PA/EVOH/PE yapısı kullanır.
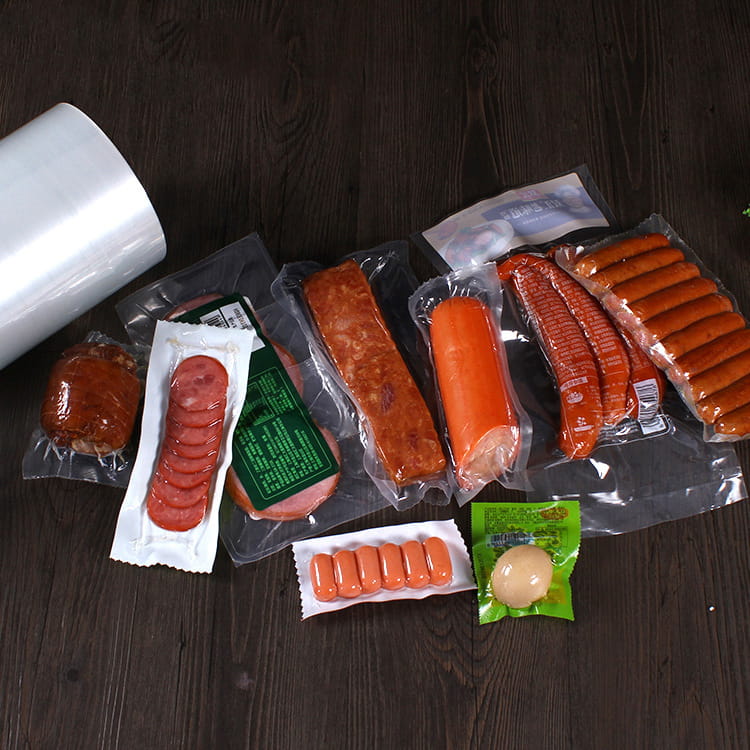
Bunun tersine, geleneksel ısıyla şekillendirme, derin bir boşluk oluşturan sert bir alt ağ (biçimlendirme) kullanır ve oluşmayan üst ağ, flanş boyunca basitçe düz bir şekilde kapatılır. Büyük ilk sığır eti kesimleri için şekillendirme filminin 100 mm veya daha fazla çekme derinliğine dayanması gerekir. Avrupalı bir et işleyicisinden (anonim) elde edilen veriler, standart PA/PE şekillendirme filminden 5 katmanlı filme yükseltme yapıldığında şunu gösterdi: PA PE Birlikte Ekstrüde Film merkezi EVOH ile ambalajın içindeki oksijen içeriği 14 gün sonra %2,5'ten %0,3'e düştü ve raf ömrü 2°C'de 18 günden 34 güne çıktı. Önemli olan, 3,2:1 çekme oranında bile 6 µm'nin üzerinde kalan, oluşturulan köşeler boyunca tekdüze EVOH kalınlığıydı.
Et Ambalaj Filmleri Seçim Kılavuzu
- Taze kırmızı et (yüksek damlama): Buğu önleyici kaplamalı, şekil almayan film ve yüksek WVTR'ye (nemin kaçmasına izin vermek için mi?) sahip, aslında kurumayı önlemek için düşük WVTR'ye sahip bir şekillendirme filmi kullanın. EVOH kalınlığı ≥ 8 µm.
- İşlenmiş et (salam, jambon): Kemik parçalarından yüksek delinme direnci gerektirir; PA açısından zengin şekillendirme filmleri kullanın (%40 PA içeriği).
- Dondurulmuş et: Kırılganlıktan kaçınılmalıdır; Düşük sıcaklıkta darbe değiştiricilere (örneğin EVA karışımı) sahip bir şekillendirme filmi seçin.
Et için Esnek Ambalaj Filmi ayrıca özellikle EVOH oligomerlerinin migrasyonu açısından FDA ve AB gıdayla temas düzenlemelerine de uygun olmalıdır. Önde gelen dönüştürücüler, EVOH saflığını koruyan ve solvent kalıntısı kalmamasını sağlayan koekstrüzyon hatları kullanır. Özetle, et için şekillendirme ve şekillendirmeme tercihi yalnızca mekanik değildir; tüm soğuk zincir boyunca oksijen temizlemeyi, nem tutmayı ve mekanik bütünlüğü dengelemekle ilgilidir.
Şekil Veren ve Şekil Vermeyen Filmler Arasında Seçim Yapma: Temel Parametreler
Esnek bir ambalaj yapısı tasarlarken mühendislerin hangi ağın (veya her ikisinin) yüksek bariyer elemanı olacağına karar vermesi gerekir. Çoğu durumda her ikisi de toplam paket OTR'sinin 0,5 cc/(m²·gün)'ün altında olması açısından yüksek bariyerdir. Ancak ürün geometrisine ve maliyetine bağlı olarak yalnızca şekillendirme filminin veya yalnızca şekillendirmeyen filmin EVOH içerdiği senaryolar vardır. Aşağıdaki tablo bir karar matrisi sunmaktadır.
| Uygulama senaryosu | Film oluşturmaya atanan bariyer | Şekillenmeyen filme atanan bariyer | Önerilen yapı |
|---|---|---|---|
| Sığ tepsi (et fileto, peynir) | Evet – gerekli | İsteğe bağlı – standart PE olabilir | Oluşturma: PA/EVOH/PE; Şekillenmeyen: PE veya PET/PE |
| Derin çekilmiş (bütün tavuk, kemikli jambon) | Evet – zorunlu | Evet – kenar girişini önlemek için | Her ikisi de: minimum 8 µm EVOH ile PA/EVOH/PE |
| Vakumlu cilt paketi (VSP) | Genellikle düşük bariyer (5–10 cc/m²·gün) | Yüksek bariyer (EVOH veya AlOx) | Şekillendirme: PA/PE; Şekillenmeyen: PA/EVOH/PE |
Bir diğer kritik parametre ise sızdırmazlık arayüzüdür. Şekil vermeyen bir film, biçim veren bir filme yapıştırıldığında, yalıtım katmanlarının uyumlu olması gerekir. Uyumsuz sızdırmazlık malzemeleri (örneğin, üst ağdaki PP sızdırmazlık maddesi ve alt kısımdaki PE sızdırmazlık maddesi), contaların zayıflamasına veya sızdırmazlık çubuklarının kirlenmesine neden olacaktır. En modern Üst ve Alt Web Filmleri erime noktası 110–125°C olan, birlikte çekilmiş bir LLDPE sızdırmazlık katmanı kullanın. Hermetik sızdırmazlık elde etmek için 0,2 saniyedeki sıcak yapışma mukavemeti > 3 N/15 mm olmalıdır.
Son olarak, ekonomik hususlar: Filmlerin oluşturulması genellikle metrekare başına daha pahalıdır çünkü daha kalındırlar ve daha fazla PA içerirler. Bununla birlikte, daha ince, şekil vermeyen, yüksek bariyerli bir film daha kalın bir bariyerin yerini alabilirse, toplam malzeme kullanımı %20-30 oranında düşebilir. Et ambalajına yönelik yaşam döngüsü değerlendirmeleri (LCA), 180 µm şekillendirme filminden 120 µm şekillendirme filmine, 50 µm yüksek bariyerli kapatmaya geçişin, kapağın EVOH katmanı şekillendirme sırasında inceltilmediğinden aynı OTR'yi korurken polimer tüketimini %28 azalttığını göstermektedir. Bu, şekillendirme ve şekillendirmeyen filmler arasındaki sinerjinin klasik bir örneğidir.
Sıkça Sorulan Sorular (SSS)
S1: Çekme derinliği çok sığsa, şekil vermeyen bir film, şekillendirme filmi olarak kullanılabilir mi?
Teknik olarak, şekillenmeyen bir film (örneğin, 60 µm PET/EVOH/PE), yırtılmadan 5-10 mm'lik bir çekme derinliğine dayanabilir, ancak bariyer özelliklerini korumak için gerekli uzamaya veya kalınlık dağılımına sahip olmayacaktır. 10 mm'nin üzerindeki herhangi bir çekme derinliği için, aşırı incelmeyi ve iğne deliklerini önlemek amacıyla PA veya amorf PET ile belirlenmiş bir şekillendirme filmi gereklidir.
S2: PA/EVOH/PE yüksek bariyer oluşturucu filmle elde edilebilecek maksimum çekme oranı nedir?
%25 PA ve %10 EVOH içeren 5 katmanlı ortak kalıptan çekilmiş filmde 1:3,5 çekme oranları yaygındır. Ek PA katmanlarına sahip 7 katmanlı filmler için 1:4,5'e kadar çekme oranları mümkündür. En derin köşede şekillendirme sonrası kalınlık ölçülmeli; EVOH katmanını sürekli tutmak için güvenli bir alt sınır, başlangıç kalınlığının %35'idir.
S3: Soğutulmuş et ambalajlarında nem, EVOH bazlı yüksek bariyerli filmleri nasıl etkiler?
EVOH'un oksijen bariyeri bağıl nem arttıkça azalır. %90 bağıl nemde OTR, %50 bağıl nemden 8-10 kat daha yüksek olabilir. Bunu azaltmak için EVOH'un her iki tarafında kalın nem bariyerli kaplamalara (HDPE veya PP) sahip çok katmanlı filmler kullanın. Uygulamada, soğutulmuş et için (2-4°C, ambalajın içinde %85-95 bağıl nem), korumasız bir EVOH filmin etkili OTR'si 4-5 cc/(m²·gün)'e yükselebilir; bu da uzun raf ömrü için yetersizdir. Her zaman yüksek bağıl nemde test verileri gerektirir.
S4: Termoformda kapak filmi ile üst ağ arasındaki fark nedir?
Isıyla şekillendirmede üst ağ, ürün yüklendikten sonra oluşturulmuş alt ağ üzerine yapıştırılan, şekil vermeyen filmdir. Bir kapatma filmi, genellikle önceden kesilmiş veya rulo beslemeli üst ağların bir alt kümesidir ve genellikle daha incedir (30-60 µm). Tüm kapatma filmleri şekil almaz, ancak tüm üst ağlar kapanmaz (bazı üst ağlar ayrıca VSP'de ısıyla hafifçe şekillendirilir).
S5: PA/EVOH/PE birlikte ekstrüde edilmiş filmleri geri dönüştürebilir miyim?
se films are multi-material and generally not accepted in curbside recycling streams due to the difficulty of separating EVOH and PA from PE. However, some advanced recycling facilities use solvent-based separation or pyrolysis. Many meat packers are switching to mono-material PE-based high barrier films (with SiOx coating) to improve recyclability, but those have lower thermoforming depth.