

1. Polietilen Film Türlerinin Tanımlanması: LDPE, LLDPE ve HDPE
Polietilen (PE) filmler, çok yönlülüğü, kimyasal direnci ve maliyet verimliliği nedeniyle esnek ambalajlara hakimdir. Endüstriyel uygulamalar üç ana alt gruba dayanır: ldpe filmiiii (düşük yoğunluklu polietilen), ldpe filmiiii (doğrusal düşük yoğunluklu polietilen) ve hdpe filmi (yüksek yoğunluklu polietilen). Her biri polimer zincir dallanması ve kristallik tarafından belirlenen farklı mekanik ve optik özellikler sunar. Bu farklılıkları anlamak temeldir. polietilen film üreticileri Gıda ambalajı, tarımsal örtüler veya ağır hizmet tipi endüstriyel astarlar için mühendislik çözümleri sunarken.
LDPE, yüksek esneklik, berraklık ve darbe dayanımı ile karakterize edilir. LLDPE, kısa dallara sahip doğrusal yapısı sayesinde üstün çekme mukavemeti ve delinme direnci sağlar. HDPE, sertlik, bariyer performansı ve mükemmel kimyasal direnç sunan yüksek kristallik sergiler. Aşağıdaki tablo, şişirilmiş film hatlarında ve ekstrüzyon kaplama işlemlerinde yaygın olarak başvurulan temel teknik parametreleri özetlemektedir.
| Mülkiyet | LDPE Filmi | LAYPE Filmi | HDPE Filmi |
|---|---|---|---|
| Yoğunluk (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Çekme Dayanımı (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Kopma Uzaması (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Su Buharı İletim Oranı (WVTR, g/(m²·gün)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optik Netlik | Yüksek | Orta-Yüksek | Düşük Opak |
| Tipik Uygulamalar | Shrink film, hafif ambalaj, torbalar | Streç ambalaj, ağır hizmet çuvalları, astarlar | Bakkaliye ürünleri, tişört poşetleri, endüstriyel kaplamalar |
Modern üretimde LDPE ve LLDPE'nin harmanlanması, dayanıklılığı korurken işlenebilirliği optimize eder. Yüksek mukavemetli uygulamalar için, hdpe filmi manufacturers HDPE'nin sertliğini sızdırmazlık katmanlarıyla birleştirmek için genellikle dökme veya üflemeli film koekstrüzyonu kullanılır. Bu özellik profilleri kalıp tasarımını, soğutma verimliliğini ve sarım gerilimini doğrudan etkiler. polietilen film rulosu üretim hatları.
2. Üflemeli Film Ekstrüzyonu: Boru Filmler için Temel Teknoloji
Üflemeli film ekstrüzyonu, üretim için en yaygın teknik olmaya devam ediyor ldpe filmiiii , ldpe filmiiii ve çok katmanlı birlikte kalıptan çekilmiş yapılar. Bu işlemde, erimiş polimer halka şeklinde bir kalıp boyunca yukarı doğru zorlanır, iç hava ile şişirilerek bir kabarcık oluşturulur, bir hava halkası tarafından soğutulur ve düz bir şekilde çöker. polietilen film rulosu stok. Anahtar kontrol değişkenleri, filmin mekanik yönelimini ve kalınlık profilini toplu olarak belirleyen şişirme oranını (BUR), donma çizgisi yüksekliğini (FLH) ve kalkış hızını içerir.
Endüstriyel veriler, 2:1 ila 4:1 aralığındaki BUR'un MD/TD yönünde dengeli gerilme özellikleri sağladığını göstermektedir. Çağdaş şişirilmiş film hatları gösterge değişimini ±%5'in altında tutmak için otomatik profil kontrolü, IBC (dahili kabarcık soğutma) ve gravimetrik dozajı içerir. için tipik bir çizgi endüstriyel polietilen rulolar tek katmanlı HDPE için 250–500 kg/saat üretim yapabilirken çok katmanlı hatlar (3, 5 veya 7 katman), PA veya EVOH katmanlarını entegre ederek bariyeri güçlendirir. Aşağıdaki şema, şişirilmiş film ekstrüzyon sisteminin temel bileşenlerini göstermektedir.
Gelişmiş şişirilmiş film hatları Artık kapasitif sensörler ve otomatik kalıp cıvatası ısıtması aracılığıyla gerçek zamanlı kalınlık izlemeyi entegre ederek, özel poli kaplama sıkı toleranslarla üretim (±%5–8). Bu teknik yükseltmeler şu amaçlar için çok önemlidir: endüstriyel polietilen rulolar Tutarlı düz döşeme genişliği ve azaltılmış malzeme israfı gerektiren.
3. Gelişmiş Koekstrüzyon: PA/PE Film ve PA/PP Film Yapılarının Mühendisliği
Vakum paketleme, değiştirilmiş atmosfer paketleme (MAP) ve kimyasal muhafaza gibi zorlu bariyer uygulamaları için tek katmanlı PE filmler yetersizdir. Mühendisler, poliamidi (PA) poliolefinlerle birleştiren çok katmanlı koekstrüzyona güveniyor. Özellikle, pa/pe filmiii ve pa/pp filmiii oksijen bariyerini (PA katmanı) sızdırmazlık ve nem direnciyle (PE veya PP katmanları) birleştiren gelişmiş mühendislik yapılarını temsil eder. Bu tür filmler, stveart PE için >2000 cm³ ile karşılaştırıldığında, 23°C'de ve %50 bağıl nemde 2–8 cm³/(m²·gün·atm) kadar düşük oksijen iletim hızları (OTR) sağlar.
Tipik bir 5 katmanlı birlikte ekstrüzyon konfigürasyonunda (PA/bağ/PE/bağ/PA veya simetrik PA/PE), PA çekirdeği delinme direncine, aroma tutma ve mekanik dayanıklılığa katkıda bulunur. Termoform uygulamaları için, pa/pp film PE bazlı yapılara kıyasla daha yüksek ısı direnci (erime noktası >160°C) sağlar, bu da onu imbikli poşetler veya sıcak doldurma ambalajları için ideal kılar. Endüstriyel denemelerden elde edilen veriler, birlikte çekilmiş PA/PE filmin, gelişmiş esnek çatlama direnci nedeniyle dondurulmuş gıda segmentlerinde paket arıza oranını %40 oranında azalttığını göstermektedir.
PA/PE ve PA/PP birlikte ekstrüzyonunun temel avantajları
- Tek katmanlı PE'ye kıyasla oksijen bariyerinde %98'e kadar iyileşme.
- Derin çekme tepsileri için mükemmel ısıyla şekillendirilebilirlik (≥6 mm çekme oranı).
- Yağlara, katı yağlara ve solventlere karşı geliştirilmiş kimyasal direnç.
- Yüksek hızlı form doldurma-kapatma hatlarıyla uyumluluk.
Lider polietilen film üreticileri Katmanlar arası yapışmanın > 4 N/15 mm olmasını sağlamak için özel bağlantı katmanı reçinelerine sahip çok katmanlı üfleme veya döküm hatları kullanın. Sonuç dayanıklıdır polietilen film rulosu Katı gıdayla temas düzenlemelerini ve EN 13678 gibi endüstriyel standartları karşılayan stok.
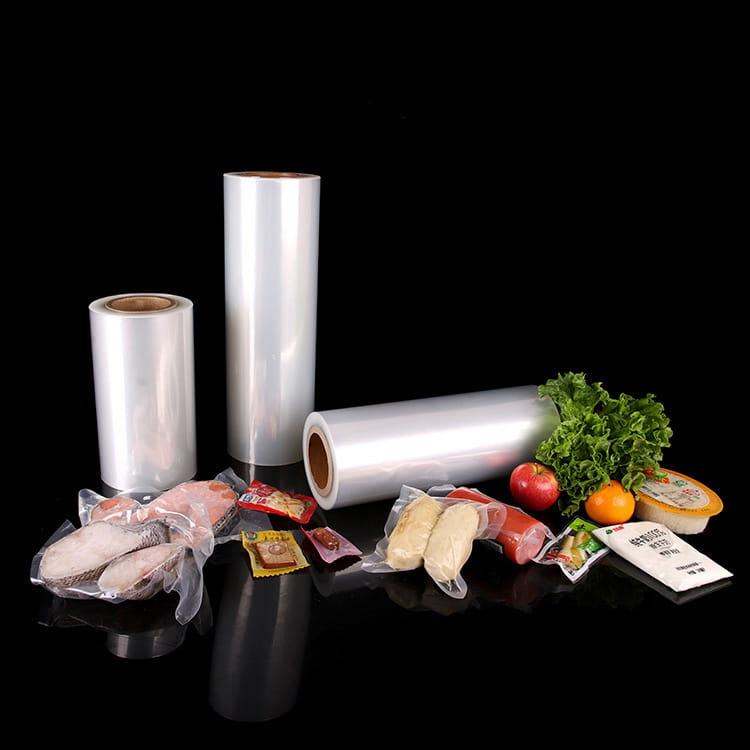
Şekil: Çok katmanlı polietilen rulo üretimi — bariyer filmleri için endüstriyel ortak ekstrüzyon örneği.
4. Özel Poli Kaplama ve Endüstriyel Rulolar için Teknik Parametreler
İmalat özel poli kaplama ve endüstriyel polietilen rulolar genişlik, kalınlık, çekirdek çapı ve mekanik özellikler üzerinde hassas kontrol gerektirir. Tipik polietilen film rulosu boyutları 500 mm'den 3000 mm'ye kadar genişlikte olup rulo dış çapları 1000 mm'ye kadardır (çekirdek iç çapı 76 mm veya 152 mm). Ağır hizmet tipi endüstriyel örtüler veya inşaat buhar bariyerleri için, UV stabilizatörleri ve kaymayı önleyici yüzey işlemleriyle 100–300 µm kalınlığında HDPE kaplama üretilir.
Özel kaplama için üflemeli film ekstrüzyonundaki önemli bir parametre, kabarcık çevresi ve sarıcı gerilimi ile doğrudan ilişkili olan döşeme genişliğidir. Ayrıca aşağıdaki tablo, aşağıdakiler için tipik spesifikasyonları özetlemektedir: ldpe filmiiii ve ldpe filmiiii endüstriyel rulolar:
| Parametre | Özel LDPE Kaplama | Endüstriyel LAYPE Ruloları | HDPE Ağır Hizmet Ruloları |
|---|---|---|---|
| Kalınlık aralığı (μm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Maksimum rulo genişliği (mm) | 2800 | 3000 | 2500 |
| Çekme mukavemeti (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Darbe dayanımı (Dart düşüşü, g) | 150–350 | 350–800 | 200–500 |
| Katkı seçenekleri | Kayma, antiblok, UV | Anti-statik, kayma | UV, karbon siyahı |
için özel poli kaplama , üreticiler kalınlık tekdüzeliğini korumak için ekstruder vida tasarımını (karıştırma bölümlü bariyer vidaları) ve kalıp aralığını (0,8–2,5 mm) ayarlar. Kapalı devre gerginlik kontrolüne sahip yüksek hızlı sarıcılar, iç içe geçmeyi ortadan kaldırır ve torba yapımı veya laminasyon gibi sonraki dönüştürme işlemleri için gerekli olan tutarlı rulo sertliğini sağlar.
5. Endüstrilerde Polietilen Film Rulolarından Yararlanan Temel Uygulamalar
Uyarlanabilirliği ldpe filmiiii , ldpe filmiiii ve coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
- Gıda ambalajı: Kümes hayvanı tepsileri için LDPE bazlı şrink filmler, palet sarma için LLDPE streç başlık ve pa/pe filmiii peynir veya et muhafazası için (raf ömrünü 7 günden 21 güne çıkarmak).
- Tarımsal filmler: Sera örtüleri için UV stabilizasyonlu LDPE (ömrü 12-24 ay) ve oksijen girişini %90 oranında azaltmak için çok katmanlı LLDPE/bağ/EVOH kullanan silaj streç filmleri.
- Ağır hizmet tipi endüstriyel çuvallar: İnşaat malzemeleri veya kimyasal tozlar için > 400 N üst yük direncine ulaşan, 120–180 µm kalınlığında birlikte ekstrüzyonlu HDPE/LLDPE filmler.
- Tıbbi ve hijyen: PE'ye kalsiyum karbonat dolgu maddeleri eklenerek ve ardından mikro gözenekler oluşturacak şekilde gerilerek üretilen nefes alabilen filmler; Cerrahi örtülerde ve koruyucu örtülerde kullanılır.
Piyasa analizleri küresel talebin endüstriyel polietilen rulolar e-ticaret paketleme ve otomasyonun etkisiyle yıllık %4,2 oranında büyüyor. Polietilen film üreticileri ASTM D2103 standartlarını karşılayan rulo kalitesini garanti eden ölçüm bantlarını azaltmak için salınımlı çekme özelliğine sahip şişirilmiş film hatlarına yatırım yapın.
6. Film Üreticileri İçin Kalite Kontrol ve Malzeme Seçimi
Yüksek performanslı tutarlı üretim polietilen film rulosu Envanter sıkı kalite protokollerine dayanır. Polietilen film üreticileri Erime akış indeksi (MFI), jel sayımı ve optik özellikler için laboratuvar testlerinden yararlanın. için şişirilmiş film hatları Çevrimiçi izleme sistemleri, kapasitif veya beta ölçüm sensörleri aracılığıyla kalınlığı takip ederek otomatik kalıba kapalı döngü geri bildirimi sağlar. ASTM D882'ye göre çekme testi, belirli uzama gerektiren özel siparişler için zorunludur (örneğin, streç film için >%600).
Malzeme seçimi, Ziegler-Natta veya metalosen katalizli LLDPE arasında seçim yapmayı içerir; ikincisi daha dar moleküler ağırlık dağılımı ve gelişmiş berraklık sağlar. Yüksek performans için özel poli kaplama jellerin bozulmasını önlemek için geri kazanım oranları kontrol edilmelidir (endüstriyel sonrası hurdanın <%20'si). Ek olarak, elektrostatik sabitleme ve korona işlemi (38–44 din/cm) basılabilirliği ve laminasyon bağ mukavemetini sağlar. Aşağıdaki tabloda ortak kalite testleri ve kabul kriterleri özetlenmektedir:
| Test Parametresi | Yöntem | Tipik Şartname (LDPE/LLDPE) |
|---|---|---|
| Kalınlık değişimi | ASTM D374 | Nominal değerin ±%5'i |
| Çekme mukavemeti (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LAYPE) |
| Elmendorf gözyaşı (MD) | ASTM D1922 | 150 – 400 gr |
| COF (filmden filme) | ASTM D1894 | 0,2 – 0,4 |
Gelişmiş manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring endüstriyel polietilen rulolar soğuk depoda (-20°C) veya yüksek sıcaklıktaki ortamlarda (60°C) gerçekleştirin.
Sıkça Sorulan Sorular (SSS)
S1: Ekstrüzyonda LDPE film ile LLDPE film arasındaki temel fark nedir?
LDPE daha yüksek erime mukavemetine sahiptir ve işlenmesi daha kolaydır şişirilmiş film hatları daha iyi netlik ve parlaklık sunar. LLDPE üstün çekme, delinme ve yırtılma mukavemeti sağlar ancak yüksek viskozitesi nedeniyle daha yüksek motor gücü gerektirir. İşlenebilirliği mekanik dayanıklılıkla dengelemek için LDPE/LLDPE karışımları yaygındır.
S2: PA/PE film, gıda ambalajına yönelik PA/PP filmle nasıl karşılaştırılır?
pa/pe filmiii Soğuk/donmuş uygulamalara uygun, düşük maliyetle mükemmel sızdırmazlık ve nem bariyeri sunar. pa/pp filmiii daha yüksek sıcaklıklara dayanır (121°C'ye kadar imbik) ve üstün kimyasal direnç sağlar; hazır yemekler ve sıcak doldurma paketleme için idealdir.
S3: Özel poli kaplamalar endüstriyel kullanımdan sonra geri dönüştürülebilir mi?
Evet, çoğu polietilen endüstriyel rulo, mekanik geri dönüşüm akışlarıyla geri dönüştürülebilir. Bununla birlikte, çok malzemeli birlikte ekstrüzyonlar (PA/PE), ayırma veya uyumlulaştırıcılar gerektirir. Birçok üretici, gıdayla temas etmeyen katmanlar için geri dönüştürülmüş peletler üretmek amacıyla sanayi sonrası atıklara yönelik geri alma programları sunmaktadır.
S4: Ağır hizmet uygulamalarında HDPE film için tipik kalınlık aralıkları nelerdir?
için construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Hdpe film üreticileri Belirli bir sertlik ve yırtılma direnci elde etmek için genellikle yoğunluğu katkı maddeleri ile değiştirir.
S5: Polietilen film rulomda tutarlı ölçü eşitliğini nasıl sağlayabilirim?
Sabit erime sıcaklığını koruyun, kalınlık taramasıyla otomatik kalıp cıvatası kontrolünü kullanın ve kabarcığın etrafındaki soğutma havası akışını optimize edin. Çağdaş şişirilmiş film hatları IBC (dahili kabarcık soğutma) ile donatılmış olması gösterge değişimini ±%3–5'e düşürebilir.